

En underhållspersonal på en formsprutningsanläggning byter ut samma nitril O-ring i hydraulaggregatet var tredje vecka. Oljan är mineralbaserad, sumptemperaturen håller sig under 90 °C och tätningen har rätt storlek och tvärsnitt. Inget om installationen ser fel ut. Det som aldrig skrevs ner är akrylnitrilhalten i föreningen, och det enda utelämnandet förklarar det upprepade misslyckandet.
Buna N är nitrilbutadiengummi, numera nästan alltid skrivet som NBR. Nästan varje prestandafråga om det spårar tillbaka till två beslut som fattades långt innan delen gjuts: hur mycket akrylnitril som sampolymeriseras in i kedjan och vilket härdningssystem som blandningen väljer. Välj båda medvetet så blir Buna N en av de billigaste pålitliga vägarna till oljemotstånd. Lämna endera åt slumpen, och ingen omfattning av efterdragning, smörjning eller ombeställning kommer att hålla tätningen.
Buna N, NBR och Nitril: Ett material, tre etiketter
Buna är en sammandragning av butadien och natrium, natriumkatalysatorn bakom emulsionspolymerisationsprocessen som kommersialiserats i Tyskland under 1930-talet. Buna S blev dagens SBR. Buna N blev nitrilfamiljen, tillverkad genom sampolymerisation av butadien med akrylnitril. Det äldre namnet förekommer fortfarande på äldre ritningar, försvarsspecifikationer och europeiska reservdelslistor, varför ett enda datablad kan innehålla både "Buna N" och "NBR" utan någon motsägelse.
Kemiskt är de två identiska. ISO 1629 betecknar polymeren NBR, medan ASTM D2000 beskriver en färdig förening genom en linjetext som kodar för hårdhet, draghållfasthet, värmeåldringsgränser och vätskebeständighet. Den praktiska stenografin är ännu enklare: Buna N betyder ett gummi vars ryggrad är omättad butadien, vars polaritet kommer från nitrilgrupper och vars oljebeständighet ökar med nitrilens andel av kedjan.
Akrylnitrilinnehåll ställer in oljebeständighet och kylflexibilitet
Akrylnitril, vanligtvis förkortat till ACN, är det första nummer en köpare bör fråga om. Kommersiella kvaliteter går från ungefär 18 till 50 viktprocent ACN. Att höja ACN ökar polariteten, vilket pressar olje-, bränsle- och lösningsmedelsmotståndet uppåt och drar upp glasets övergångstemperatur. Samma förändring härdar i allmänhet blandningen, minskar rebound och gör blandning och kalandrering mer krävande på linjen.
| ACN-innehåll | Olje- och bränslemotstånd | Praktisk lågtemperaturgräns | Typiska applikationer |
|---|---|---|---|
| 18-20 % | Rättvist | -50 °C | Lågtemperaturpackningar, allmänna mekaniska varor |
| 28-33 % | Bra | -40 °C | Slangar, tätningar, O-ringar, rullskydd |
| 36-41 % | Mycket bra | -25 °C | Bränsleledningar, oljetätningar, hydrauliska komponenter |
| 45-50 % | Utmärkt | -15 °C | Raffinaderi och bränslesystem tätningar, lösningsmedelskontakt |
Två kvaliteter som sitter på samma 70 Shore A-hårdhet kan bete sig helt olika i en sump om deras ACN-innehåll är 28 och 41 procent. Det är därför enbart hårdhet är en svag inköpsspecifikation för Buna N, och varför en leverantör som inte kan ange ACN-sortimentet är en leverantör värd att ifrågasätta.
Där Buna N fungerar och där det misslyckas
Kontinuerlig drifttemperatur för svavelhärdad Buna N går från cirka -40 °C till 100 °C, med korta rörelser till 120 °C tolererbara i luft. Peroxidhärdade kvaliteter utbyter viss bearbetningsflexibilitet för bättre värmeåldring och lägre kompressionssättning, och kan hålla närmare 120 °C på en kontinuerlig basis. Under -25 °C stelnar standardkvaliteterna märkbart och tätningsspänningen avtar.
Vätskorna som besegrar Buna N är värda att memorera, eftersom de är vanliga i växter som också använder mineralolja:
- Ketoner och estrar, inklusive MEK, aceton och etylacetat
- Fosfatesterhydraulikvätskor som används i flygplan och vissa turbinsystem
- Starka syror, koncentrerade oxidationsmedel och aromatiska aminer
- Ozon, ultraviolett ljus och långvarigt direkt solljus
- Högkoncentrerade aromatiska och klorerade lösningsmedel
Ingen av dessa begränsningar är exotiska, men de upptäcks ofta efter installation snarare än före köp. För arbete utomhus eller ozonexponerat förlänger en NBR/PVC-blandning livslängden till en viss kostnad i kompressionssats. Där temperaturfönstret är bredare eller kemikalielistan är längre, är byte av polymerfamilj det ärliga tekniska svaret snarare än att tvinga Buna N att göra ett jobb det aldrig var formulerat för.
Sammansättning: Där specifikationen är vunnen eller förlorad
Mixning är det stadium som skapar flest Buna N-misslyckanden. Den omättade butadienryggraden klipps lätt, så tuggningen är kort och överblandning riskerar att brännas. Hög-ACN-kvaliteter absorberar mjukgörare och processolja snabbt och blir klibbiga, medan låg-ACN-kvaliteter tar olja långsamt och behöver längre cykler. Tömningstemperaturer hålls normalt mellan 110 °C och 140 °C, och acceleratorer tillsätts på en kall öppen kvarn i stället för inuti den interna blandaren.
Internblandare hanterar masterbatchen, öppna kvarnar färdigställer den och knådare är ofta det bättre valet för tungt belastade eller mycket fyllda föreningar. Mekaniken bakom det valet behandlas i denna praktiska guide till hur gummiknådare optimerar blandningseffektiviteten , vilket är värt att läsa innan du anger cykeltider för en hög-ACN-batch.
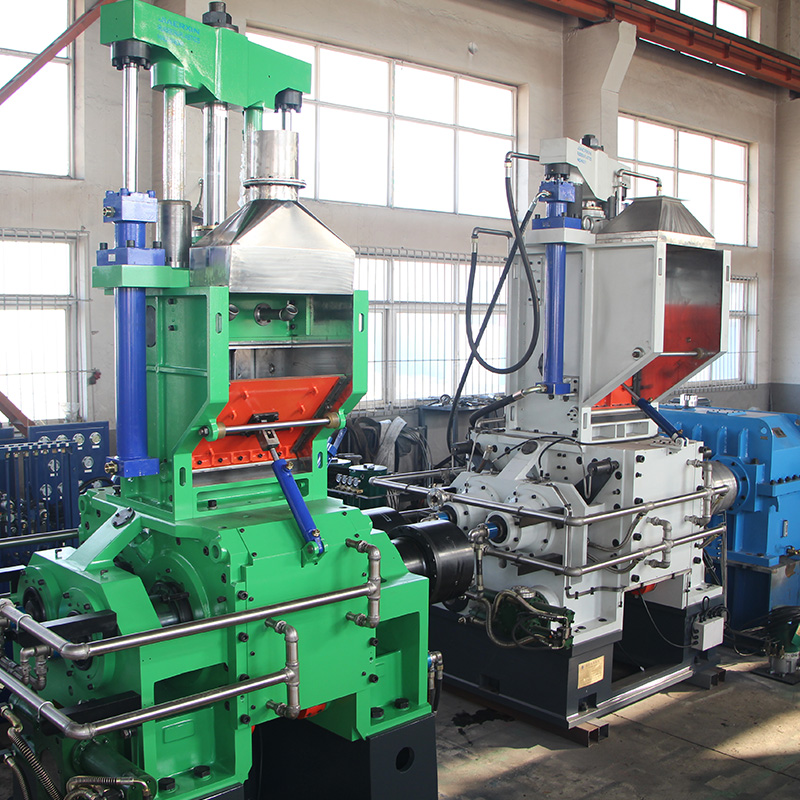 Gummi Banbury maskin Inom området modern gummi- och plastbearbetning har effektiv, energibesparande och miljövänlig produktionsutrustning blivit nyckeln till att förbättra... Visa produkt →
Härdningssystemet spelar lika stor roll som blandningen. Svavel med en sulfenamidaccelerator ger bra rivstyrka, god utmattningslivslängd och förlåtande bearbetning. Peroxidhärdning med en dialkylperoxid producerar kol-kol tvärbindningar som motstår värmeåldring och håller kompressionen mycket bättre, till priset av sämre heta tår och en förening som måste blandas och lagras med mer omsorg. För tätningar som sitter under belastning vid 100 °C eller högre är den handeln vanligtvis värd att ta.
Formning och härdning av Buna N-delar
När Buna N har blandats följer de vanliga gummibearbetningsvägarna. Kalendrar producerar plåt och skummaterial, extruders producerar slangfoder, tätningslister och profiler, och kompression, överföring eller formsprutning producerar de tätningar och dynor som de flesta människor förknippar med materialet. Varje väg sätter sina egna gränser: hög-ACN-föreningar är styvare under kalandrering och mer benägna att dö svälla under extrudering.
Vulkanisering utförs normalt mellan 150 °C och 170 °C. En arbetsregel för tunna sektioner är ungefär en minut per millimeter tjocklek plus två till tre minuters uppehåll vid 160 °C, men härdningskurvan som levereras med satsen åsidosätter alltid en tumregel. Platttrycket måste vara tillräckligt högt för att stänga formen och undertrycka porositeten utan att pressa samman blandningen tunn i kanterna. Tjocka sektioner och stora dynor bör härdas långsamt, eftersom utsidan av en varm del kan härdas helt medan kärnan fortfarande är mjuk, och den gradienten visar sig först senare som ett kompressionsuppsättningsfel.
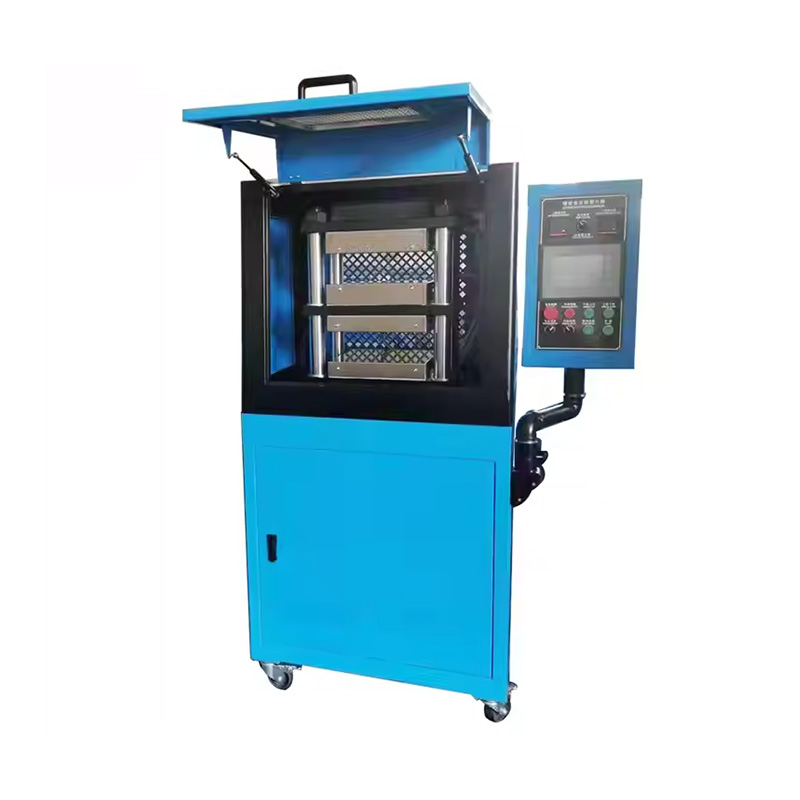 Leverantörer av vulkaniseringspressmaskiner för gummiplattor Gummiblandningsmaskin Visa produkt →
För peroxidhärdade delar tar en stegvis efterhärdning i en ugn bort flyktiga nedbrytningsprodukter och stabiliserar nätverket. Om du hoppar över det lämnar en blandning som luktar, fläckar och fortsätter att ändra hårdhet under drift.
Specificering av Buna N-ark: En kort checklista
Industriell gummiplåt är där vaga specifikationer kostar mest pengar, eftersom fel uppstår månader efter att materialet har kapats och installerats. Innan du bekräftar en inköpsorder, bekräfta varje artikel nedan.
- ACN-intervall, eller ett explicit oljebeständighetsmål såsom en volymsvällningsgräns efter nedsänkningstestning
- En ASTM D2000-linjetext istället för enbart en handelsbeskrivning
- Hårdhet med angiven tolerans, normalt plus eller minus 5 Shore A
- Tjocklek och tjocklekstolerans, speciellt för packningar skurna från plåt
- Härdsystem, eftersom det bestämmer kompressionssättning och värmeåldringsbeteende
- Kompressionsinställd gräns vid den faktiska driftstemperaturen
- Ytfinish, tyginsättning och krav på baksida
Hela utbudet av ark, mattor och bältesprodukter som bygger på denna kemi beskrivs under sajtens lösningar för gummiprodukter , vilket är en användbar referens för att matcha en förening med en applikation innan du gör en beställning.
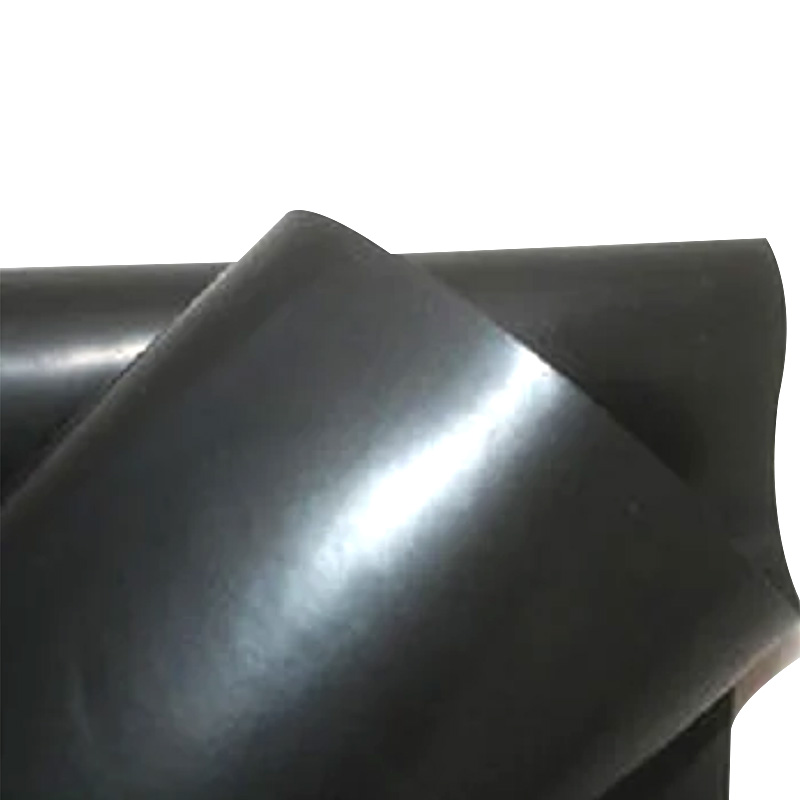 NBR gummiplåt Neoprengummi är en högpresterande gummiduk gjord av kloroprengummi (CR, Kloroprengummi) som det huvudsakliga råmaterialet genom kalandrering eller gjutning av... Visa produkt →
Misslyckande mönster värda att känna igen tidigt
- Enhetlig svallning över hela tätningen pekar vanligtvis på fel ACN-kvalitet för vätskan, inte på en defekt batch.
- Härdning och ytsprickor under flera månader i en utomhusinstallation är ozonangrepp och kräver en blandning eller en annan polymer.
- Permanent tillplattning på ena sidan efter veckor under belastning är hög kompressionsinställning från en svavelkur där en peroxidhärdning behövdes.
- Ojämn hårdhet över en tjock dyna indikerar en ofullständig härdningscykel eller otillräcklig uppehållstid för plattan.
- Klibbigt, klibbigt plåt direkt från pallen innebär ofta överplastat lager snarare än ett lagringsproblem.
Vart och ett av dessa symtom kan spåras tillbaka till ett blandnings- eller härdningsbeslut, vilket är anledningen till att utrustningen som används för att blanda och pressa blandningen hör hemma i samma samtal som själva polymervalet.
Buna N belönar en köpare som ställer två frågor: vad är innehållet av akrylnitril och hur härdas det? Dessa svar förutsäger oljebeständighet, lågtemperaturbeteende och kompressionsinställning mer tillförlitligt än hårdhet, färg eller pris per kilogram. Efter det beror resultatet på att blanda disciplin och botemedelskontroll, eftersom en perfekt formulering pressad på en okontrollerad linje fortfarande producerar tätningar som kommer tillbaka tre veckor senare.
 Previous
