

Två gummiplattor kan sitta på samma pall och se identiska ut – samma tjocklek, samma svarta yta – men den ena överlever fem somrar utomhus medan den andra spricker inom en enda säsong. Skillnaden är aldrig ordet "gummi" på etiketten; det är vad gummit faktiskt är gjort av.
Kort sagt, varje gummi börjar som långa polymerkedjor. Naturgummi använder polyisopren som tappas från gummiträd som flytande latex; syntetiskt gummi använder kedjor byggda av petroleumbaserade monomerer som butadien och styren. Ingen av dem fungerar ensam: båda blandas med härdare, fyllmedel, oljor och skyddsmedel och vulkaniseras sedan med värme för att låsa kedjorna i ett elastiskt nätverk.
Det korta svaret: Polymerkedjor plus en sammansatt formel
Ingenjörer kallar gummi för en elastomer: en polymer som sträcker sig under belastning och fjädrar tillbaka när den släpps. En polymer är en gigantisk molekyl byggd av tusentals upprepade enheter sammanfogade ände i ände till en kedja – naturgummi byggsten är isopren (C5H8). Enbart rå polymer är dock klibbig på sommaren, styv på vintern och svag under belastning. Det är därför äkta gummi alltid är en blandning, ett recept där polymeren endast utgör ungefär hälften till två tredjedelar av vikten. De återstående ingredienserna delas in i fem familjer:
- Baspolymer – naturlig polyisopren eller en syntetisk elastomer, som sätter produktens kärnkaraktär.
- Härdningssystem - svavel eller peroxider, som skapar tvärbindningar under vulkanisering.
- Fyllmedel – kimrök, kiseldioxid, lera eller krita, som ger styrka och kontrollerar kostnaden.
- Processoljor och mjukgörare, som mjukar upp fonden för smidig blandning och kalandrering.
- Skyddsmedel – antioxidanter, antiozonanter och vaxer som bromsar värme, ozon och väderpåverkan.
~35 % gummihalt i färsk trädlatex
1-3 tim svavel i de flesta härdningssystem
140-180°C typisk presshärdningstemperatur
~2/3 av världens gummikonsumtion är syntetisk
Naturgummi: Polyisopren från Tree Latex
Naturgummi kommer från Hevea brasiliensis, gummiträdet. Arbetare skär en tunn spiral i barken och trädet blöder latex - en mjölkaktig vätska där ungefär 30-35 procent av innehållet är gummikolväte suspenderat i vatten, ofta stabiliserat med ammoniak så att det inte koagulerar i koppen. Polymeren inuti är cis-1,4-polyisopren, och dess ordnade, fjädrande geometri förklarar naturgummis exceptionella elasticitet: när de sträcks, riktas kedjorna in och kristalliseras, vilket är anledningen till att även ofyllt naturgummi kan nå en draghållfasthet nära 25 MPa.
För att bearbeta det koaguleras latex med myrsyra, rullas sedan och torkas till räfflade rökt ark eller komprimeras till blockkvaliteter för frakt. Ett enda träd ger bara några kilo torrt gummi per år, vilket gör att naturgummi är en jordbruksvara vars pris svänger med skördar och fraktvägar.
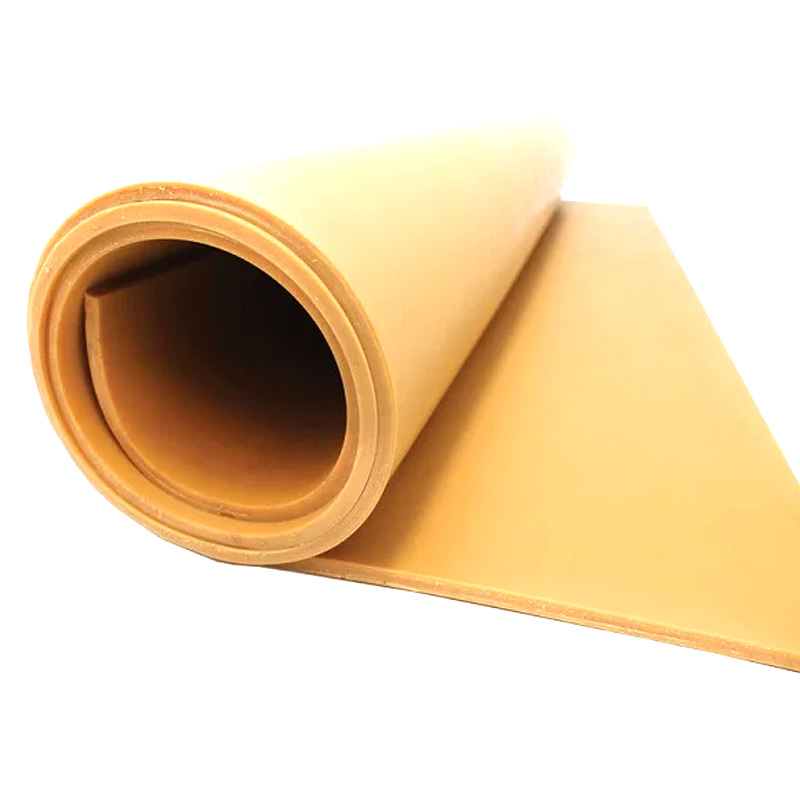 Naturgummiskiva för tätning och stötdämpning Efter att ha förklarat hur latex bearbetas till ark, är denna naturgummiskiva ett relevant exempel: den erbjuder hög elasticitet, rivhållfasthet och stabil prestanda för tätning, halkskydd och foderbruk mellan -50 ℃ och 70 ℃. Visa produkt →
Dess kemiska svaghet sitter i samma dubbelbindning som ger den fjäder: ozon, UV-ljus och kolväteoljor attackerar den platsen lätt, så obehandlat naturgummi spricker utomhus och sväller i bränsle. Det är de främsta anledningarna till att blandare lägger till skyddsmedel eller byter till syntetiska alternativ.
Syntetgummi: Polymerer byggda av petroleum
Syntetiska gummin tillverkas genom att polymerisera monomerer som härrör från råolja och naturgas. De står nu för ungefär två tredjedelar av den globala gummikonsumtionen, eftersom varje recept kan ställas in mot ett specifikt hot - olja, värme, ozon, nötning eller låga. Monomererna på etiketten förutsäger prestandan:
| Gummi typ | Byggd av | Signaturstyrka | Typiska produkter |
|---|---|---|---|
| SBR | Styrenbutadien | Nötningsbeständighet till låg kostnad | Däck, SBR-duk, bältesskydd |
| NBR | Akrylnitrilbutadien | Olje- och bränslemotstånd | Tätningar, slangar, oljebeständig plåt |
| EPDM | Eten, propen, dien | Beständighet mot ozon, UV och ånga | Utomhuspackningar, tak, tätningslister |
| CR (neopren) | Kloropren | Balanserad låga, väder och oljebeteende | Packningar, kabelmantel |
| Silikon | Siloxan ryggrad | Elastisk från ca -60 till 230°C | Livsmedelsklassade och högtemperaturdelar |
Nitril (NBR) visar hur direkt monomerer omvandlas till egenskaper: en höjning av akrylnitrilhalten från cirka 18 till 45 procent förbättrar stadigt oljebeständigheten samtidigt som flexibilitet vid låga temperaturer försvinner. Köpare som hoppar över den detaljen slutar med tätningar som sväller i just den vätska som de köptes för att innehålla.
 NBR gummiplåt med avstämbar oljemotstånd Efter diskussionen om akrylnitrilhalt och oljesvällning illustrerar denna nitrilgummiskiva materialvalet: den passar oljeexponerade tätningsapplikationer där vätskebeständighet är viktigare än flexibilitet vid låga temperaturer eller ozonhållfasthet. Visa produkt →
EPDM gör den motsatta handeln. Dess mättade ryggrad rycker bort ozon, solljus och vatten - därav dess grepp om utomhuspackningar och takbeläggning - men samma kemi ger den nästan inget motstånd mot kolväteoljor.
 EPDM gummiplåt för utomhustätning Direkt efter anteckningen om EPDM:s mättade ryggrad som motstår ozon, solljus och vatten, passar det här arket utomhuspackningar, tak och isolering, med ett arbetsområde på -40 ℃ till 150 ℃ men begränsad oljebeständighet. Visa produkt →
Vad mer går in i en gummiblandning
Formler doseras i phr—delar per hundra gummi i vikt. En typisk svart sammansättning lyder ungefär så här:
- Svavel, 1-3 phr: tvärbindaren; för lite lämnar svagt gummi, medan mycket mer gör det till hård ebonit.
- Acceleratorer, under 2 phr: kemikalier som får svavel att härda snabbt vid lägre temperatur.
- Zinkoxid, 3-5 phr, plus stearinsyra, 1-2 phr: aktivatorer som låter acceleratorerna arbeta.
- Kolsvart, 20-50 phr: anledningen till att de flesta industrigummi är svart, och ett fyllmedel som kan fördubbla draghållfastheten och livslängden.
- Lera eller krita: lågkostnadsfyllmedel som justerar hårdhet och pris i icke-kritiska delar.
- Processoljor, 5-20 phr: mjuka upp blandningen för fräsning och kalandrering.
- Antioxidanter, antiozonanter och vaxer, 1-5 phr kombinerat: långsamt åldrande och ozonsprickor.
Flytta valfri linje och produkten rör sig med den: lägg till vax och arket motstår ozon; byt ut kimrök mot kiseldioxid och rivstyrka klättrar tillsammans med pris; höja svavel och hårdheten stiger på Shore A-skalan. Det är därför två ark med samma tjockleksspecifikation inte kan bete sig likadant.
Vulkanisering: Steget som låser samman kedjorna
Ovulkaniserat gummi är en härva av oberoende kedjor som glider förbi varandra - klibbiga, svaga och formlösa en varm dag. 1839 fann Charles Goodyear att uppvärmning av gummi med svavel förändrar det permanent: svavelatomer överbryggar närliggande kedjor vid sina reaktiva dubbelbindningar, svetsar tusentals lösa trådar till ett enda nätverk.
De röda länkarna i diagrammet är dessa svavelbroar - samma reaktion som utförs i varje vulkaniseringspress. Siffrorna är praktiska, inte folklore: presshärdning pågår vanligtvis vid 140-180°C under några minuter upp till en timme beroende på deltjocklek, och tvärbindningsdensiteten bestämmer den slutliga hårdheten. Silikon och vissa EPDM-kvaliteter hoppar över svavel och härdar med peroxider eller varmluftsledningar i mikrovågsugn istället, vilket är anledningen till att silikonskivan förblir flexibel vid temperaturer som skulle bryta ned svavelhärdat gummi.
Hur rå polymer blir ett ark, matta eller bälte
Receptet blir endast en produkt genom maskiner, och sekvensen är densamma oavsett om resultatet är en komatta eller ett transportband:
- Blandning – interna blandare (Banbury), knådare eller öppna tvåvalskvarnar skär polymeren och dispergerar fyllmedlen, oljorna och kemikalierna; blandningstemperatur och energi avgör hur enhetlig föreningen är.
- Formning – kalandrering förvandlar massa till ett kontinuerligt ark, extruders bildar profiler och pressar formdelar under värme och tryck.
- Vulkanisering – pressar, autoklaver, Rotocure-trummor eller mikrovågslinjer låser de slutliga elastiska egenskaperna.
Stegen matar varandra: ett dåligt dispergerat fyllmedel återhämtar sig aldrig vid kalandern, och ett ojämnt valsgap uppstår igen som tjockleksvariation efter härdning. Det är därför som processorer behandlar blandning, formning och härdning som en kontinuerlig kedja, och vår guide till val av gummiblandare, kalandrar och pressar går igenom den vallogiken steg för steg.
Så vad är gummit gjort av? En polymer – naturliga isoprenkedjor från trädlatex eller syntetiska kedjor från petroleum – plus en doserad formel av härdningsmedel, fyllmedel, oljor och skyddsmedel, svetsade till ett elastiskt nätverk genom vulkanisering. Matcha polymeren till den exponering den kommer att möta: NBR för olja, EPDM för sol och väder, naturgummi eller SBR för nötning och kostnad, silikon för extrema temperaturer.
Om du köper ark, mattor eller bälten, be om det sammansatta databladet – polymertyp, Shore A-hårdhet, draghållfasthet, töjning – eftersom dessa siffror, inte ordet "gummi", förutsäger hur en del kommer att åldras i din applikation. Som tillverkare av både gummibearbetningsutrustning och färdiga gummiprodukter arbetar vi på varje punkt i den kedjan; se hur föreningarna kartläggs till verkliga tillämpningar i våra gummiprodukter.
 Previous
